欢迎访问江苏亚威复合材料有限公司官方网站!
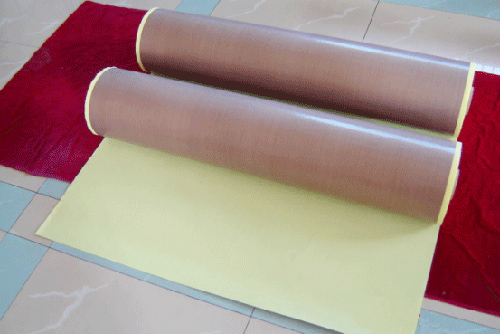
风电叶片主流工艺是真空辅助树脂灌注,脱模布是真空辅材体系核心耗材,铺在玻纤 / 芯材预制体与隔离膜、导流网之间,属于可剥离多孔隔离织物,不是模具表面的脱模剂,固化后撕掉,用来分开叶片壳体和上层真空辅材(导流网、真空袋等)。
一、核心作用
隔离分离,方便撕除辅材
固化后导流网、隔离膜不会粘在叶片壳体上,可快速完整剥离,减少强行撕扯造成的壳体表面缺胶、纱线起毛、凹坑。
透气导气,辅助排气
多孔结构允许树脂里的气泡、灌注包裹的气体向外排出,降低干纱、气泡、白斑缺陷;不能挡气,也不能过度吸树脂造成贫胶。
控制表面粗糙度(非常关键)
撕掉脱模布后,叶片表面形成均匀细密的粗糙面,不用大面积重打磨,直接适配后续底漆、面漆、胶衣粘接;如果表面太光滑,涂层附着力差,后期容易起皮。
区分:PTFE 脱模膜是得到高光面;普通 PET 脱模布是获得可涂装粗糙面。
吸收少量富余树脂
吸收表层多余树脂,避免树脂堆积流挂、富胶,让壳体表面树脂含量更均匀。
保护铺层,减少污染
隔开导流网的纹路、真空袋褶皱印记,避免辅材纹理直接复刻在叶片外表面。
二、常用材质与选型(叶片厂主流)
PET 聚酯脱模布(常用)
克重 80–120 g/㎡,耐温约 160–180℃,适配环氧灌注体系,性价比高,叶身壳体、腹板、主梁大量使用;孔隙适中,透气均衡,是陆上、常规海上叶片标配。
PA66 尼龙脱模布
耐温更高(220℃+)、强度高、耐磨,多用于碳纤维主梁、拉挤板材、局部高温固化区域,价格更高,大型海上叶片碳梁用得多。
PTFE 涂层脱模布
低粘、不渗树脂,多用于模具面隔离(替代脱模剂)、反复复用模具;成本高,叶片壳体灌注一般不作为 “上脱模布”,多用于模具保护、分模面、叶根高应力区。
选型原则:树脂体系兼容、固化温度匹配、透气率稳定、热收缩小;透气太大容易吸胶贫胶,透气太小排气差、气泡多。
三、在真空灌注体系里的铺设顺序(从上到下)
真空袋膜 → 导流网 → 脱模布 → 玻纤 / 芯材预制体 →(模具侧可涂脱模剂 / 铺 PTFE 隔离)
注意:脱模布贴制品面,不是贴模具面;模具面一般用脱模剂或者长效 PTFE 膜。
局部工艺(VAP 单向透气膜体系)会出现双层脱模布:下层脱模布导气,上层脱模布方便撕掉 VAP 膜,防止单向膜粘壳面。
铺设要点(现场工艺重点)
满铺、无褶皱、无拉紧过度,前缘、后缘、叶根曲率大区域要松铺,褶皱会造成压痕、包气;
搭接宽度一般 50–100mm,搭接处不能多层叠加太厚,避免局部压力不均;
叶根法兰、分模面、前后缘加厚区要延伸覆盖到法兰外侧,防止树脂把辅材和法兰粘死;
裁剪边缘整齐,避免脱丝、纤维掉落到铺层里面形成杂质;
固化后冷却到规定温度再撕,高温撕布容易带掉表层树脂,造成表面缺陷。
四、不同部位差异化应用
壳体(PS 压力面、SS 吸力面):PET 脱模布,满铺,追求均匀粗糙涂装面;
腹板:PET,腹板两面都铺,方便腹板成型后粘接组装;
主梁(玻纤主梁 / 碳梁):碳梁多用 PA66 耐高温脱模布;玻纤主梁用 PET;
叶根、法兰区域:常搭配 PTFE 布,树脂富集、结构厚,容易粘模;
合模粘接面:部分工艺会用脱模布临时制作定位隔离,成型后去除,保证粘接面粗糙度。
五、常见缺陷与脱模布相关问题
脱模布撕不掉、带树脂:脱模布选型不兼容、固化温度超标、布面孔隙被树脂浸透、撕布温度过高;
表面气泡、干纱:脱模布透气不足、铺层褶皱堵气;
表面贫胶、发白:脱模布透气过大、吸树脂太多;
表面纹路、压痕:脱模布褶皱、多层搭接太厚、导流网直接压在壳体上(漏铺脱模布);
涂层附着力差:误用高致密 PTFE 膜代替脱模布,表面过于光滑,没有锚定粗糙度。
六、和脱模剂、隔离膜的区别(容易混淆)
脱模剂:涂在模具表面,隔离模具和叶片壳体,让壳体能从模具上脱下来;
脱模布:铺在叶片壳体外侧,隔离壳体和导流网、真空袋辅材;
隔离膜(穿孔膜 / 不穿孔):放在脱模布和导流网之间,控制树脂渗透,不提供粗糙面。
一句话总结:脱模剂负责叶片和模具分开;脱模布负责叶片和真空辅材分开,同时给叶片造出适合喷漆粘接的粗糙表面。