欢迎访问江苏亚威复合材料有限公司官方网站!
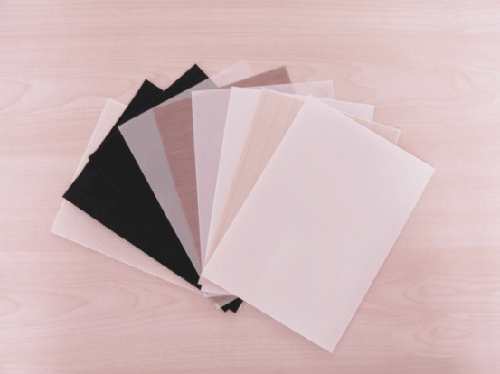
分两类:带胶特氟龙脱模布(贴模具 / 热压板,可反复用)、铺层脱模布(铺在玻纤 / 碳布上方,大多一次性),下面通用流程 + 区分要点,解决粘模、起皱、留残胶、产品表面缺陷问题。
、前期准备(决定成败)
选型匹配
真空导流 / 手糊复材(环氧、乙烯基树脂):聚酯透气脱模布(带红标线示踪款居多,多余树脂可以渗过去);
热压、封口机、热压板、需要多次反复使用:带胶 PTFE 特氟龙脱模布,耐高温、不渗树脂;
核对耐温:固化温度不能超过脱模布标称耐温上限,高温会涂层失效、粘死。
模具 / 基材表面处理(重中之重)
清除旧脱模布、残胶、树脂垢、油污、粉尘;
用异丙醇(无水酒精)+ 无尘布擦拭,完全晾干;油、硅类脱模剂残留会导致带胶款粘不牢、高温翘边;
模具必须冷却后铺贴,禁止热模贴带胶脱模布。
裁切
锋利美工刀,切口整齐;
铺层用脱模布:比铺层区域多出 10~20mm 余量;接缝错开,搭接宽度 10mm 左右,接缝避开产品关键受力 / 外观区;
带胶特氟龙布:按压板 / 模腔净尺寸,预留修边量,转角位置优先开小口释放褶皱,不要硬拉紧绷(受热收缩后起鼓翘边)。
二、铺贴安装步骤
✅ 情况 A:带胶自粘特氟龙脱模布(压板、模具表面)
只撕开一端 50–100mm 离型纸,对齐基准边先压实定位;不要一次性全撕掉离型纸,j易包气泡;
一边缓慢向后撕离型纸,一边用硅胶辊 / 刮板从已贴区域向未贴区域单向赶压,把气泡、褶皱赶出;
转角、曲面:适度切小口释放张力,严禁拉伸绷紧铺贴,受热后会回弹翘边;
全部铺完,整体辊压一遍,边缘、四角重点压实;裁掉多余布料;
试循环:先走一次标准固化升温曲线,检查是否鼓泡、翘边、渗胶,没问题再量产。
✅ 情况 B:铺层透气脱模布(真空袋 / 手糊,放在纤维铺层上)
纤维铺层刮平、气泡排干净后再铺脱模布;
平顺铺放,轻轻抚平,不能拉扯;褶皱会复刻到产品表面;
用少量密封胶带(不建议普通胶水)在边角点定位,不要大面积粘死;
脱模布上方再铺导流网、透气毡、真空袋膜,按真空工艺正常抽压;
红色示踪线作用:固化后判断脱模布有没有完整撕干净,有没有残布留在产品上。
三、固化、脱模操作要点
严格按树脂工艺曲线控温、控压,超温会破坏脱模涂层;
充分冷却再脱模,高温强行撕布z容易:布撕碎、残料粘在产品表面、拉伤产品表层纤维;
撕除方向:低角度平缓撕(≈15~30°),不要垂直向上猛扯;顺着铺布方向匀速拉动;
透气脱模布一般一次性使用;特氟龙带胶款,无破损、无大面积渗胶可多次复用;表面树脂结块要及时清理。
四、常见问题 & 禁忌(保障较佳效果)
❌ 褶皱、气泡:铺贴过快、硬拉、表面有油污;气泡位置高温下树脂渗透,直接粘死;
❌ 边缘翘边:拉伸铺贴、边角未压实、模具不干净、耐温选错;
❌ 撕不干净、留残丝:没冷却就撕、超温固化、买到涂层差的脱模布;
❌ 接缝印子:接缝放在外观面、搭接太宽;接缝尽量放在飞边废料区;
❌ 尖锐硬物刮擦脱模布表面,破口位置一定会渗树脂粘模。
五、存储维护
存放阴凉干燥、避光,远离溶剂、尖锐物;未使用的卷材不要重压;特氟龙布每次用完冷却后,无尘布擦拭表面树脂残渣,破损、涂层发白、多处渗胶直接更换。