欢迎访问江苏亚威复合材料有限公司官方网站!
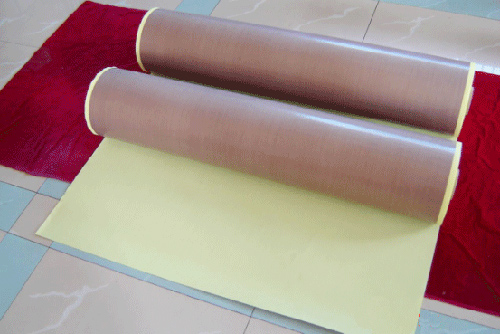
先分清两个大类:可粘接素布(尼龙 / 聚酯,固化撕掉后表面可二次粘接)、带离型涂层布(PTFE / 玻纤涂氟,光滑脱模,表面不能粘接);选型核心看:固化温度、树脂体系、工艺(真空灌注 / 热压罐 / 手糊)、曲面复杂程度、后续是否要粘接。
一、主流材质对比 & 适用场景
尼龙 6/66(常用复材可剥布)
耐温:短期 120–180℃,部分改性尼龙可达 230℃
优点:延展性好、贴覆复杂曲面、转角、深型腔;撕开后均匀粗糙面,适合后续粘接、喷漆;价格适中
缺点:吸潮,储存要防潮;高温超过上限容易发脆、留残胶
适合:真空灌注、袋压、风电、船体、碳件曲面、需要二次粘接的构件
聚酯 PET(涤纶)
耐温:140–170℃
优点:尺寸稳定、不易吸潮、撕除干净、不容易掉丝;平面 / 缓曲面s选
缺点:延展性差,尖角、急弯容易拱起、起皱
适合:平板、盖板、工装、简单曲面、维修补胶、不想受潮的车间
PTFE 涂玻纤(特氟龙脱模布,带离型)
耐温:长期 260℃,间歇更高
优点:离型j强、耐环氧 / 乙烯基 / 酚醛各类树脂、可反复多次使用、无硅污染、耐化学腐蚀
缺点:偏硬、贴合差;表面有氟涂层,撕掉后不能粘接;价格贵
适合:热压罐高温固化、模具隔离、表面要求高光、不做二次粘接;航天、高端预浸料、硫化模具
FEP/PFA 氟膜(薄膜类,不是织布)
FEP:长期≤205℃;PFA 长期 260℃,高纯无析出
适合:超薄光滑表面、半导体、医疗、低污染高端件,一般不做透气导流用
硅胶涂玻纤
耐温:-60~250℃
优点:柔软贴合好;缺点:硅油迁移,绝大多数复材环氧禁用,会污染粘接面,只用于不粘接的隔离场景
重要红线:只要产品后续要粘接、打胶、铺第二层碳布,绝对不能用 PTFE / 硅胶涂层脱模布,只能选无涂层尼龙 / 聚酯素布
二、克重怎么选(g/㎡)
克重直接决定:透气性、树脂渗滤、贴覆性、撕除难易、纹路粗细
误区:不是越厚越好,太厚透气差、容易气泡、干斑;太薄容易破、透树脂、撕碎
✅ 尼龙(曲面、灌注主流)
60–70g:超薄、高贴合、适合极小曲率、复杂曲面;透气性高,容易渗树脂,对铺层操作要求高,精密小件、异形件
80–85g(行业通用黄金规格):兼顾透气、强度、贴覆;绝大多数真空灌注、碳件、玻璃钢、风电小件s选
100–105g:更密实、抗拉好、撕的时候不容易碎;大平板、厚铺层、高压袋压、粗纹理需求;树脂渗出少
120g 以上:偏厚重,多用于低流动性树脂、厚层、压力大的工艺,曲面很差
✅ 聚酯 PET
85–90g 常用:稳定、撕除干净,平面件s选
105g:高强度、低渗透,适合高压、长固化周期
✅ PTFE 玻纤涂覆布(多次复用高温布)
180–250g:常规脱模隔离、热压罐;越重越耐磨、复用次数越多,刚性越强
300g+:厚款,压板、硫化、反复使用工装,贴合很差
快速对照表
表格
工艺 / 需求 推荐材质 推荐克重
真空灌注、复杂曲面、需要粘接 尼龙 66 80–85g
小曲率、深转角、异形件 尼龙 66 60–70g
平板、简单曲面、防潮、维修 聚酯 PET 85–90g
厚铺层、高压、想要粗粘接纹理 尼龙 / 聚酯 100–105g
热压罐高温、光滑外观、不粘接、可重复用 PTFE 玻纤布 180–250g
三、选型判断步骤(你可以按这个自查)
先确认固化峰值温度:>180℃优先 PTFE 玻纤;≤150℃优先尼龙 / 聚酯
确认后续是否粘接:要粘接→无涂层尼龙 / 聚酯;只做外观、不粘接→PTFE
看产品形状:多尖角、急弯→尼龙;大面积平板→聚酯
看树脂体系:酚醛、高温环氧优先 PTFE;普通环氧、乙烯基、不饱和聚酯尼龙 / 聚酯都可以
看工艺:真空灌注优先透气中等的 85g 尼龙;热压罐高温用 PTFE;手糊平板聚酯
小样测试:同树脂、同温度试压,看三点:是否渗树脂、撕除是否留残丝、粘接强度是否达标
四、常见坑提醒
带红色追踪线的脱模布,只是方便识别方向,材质和克重才是核心
尼龙吸潮:潮湿环境使用前建议烘干,不然容易气泡、残胶
透气≠无限透树脂:克重越低,树脂越容易穿过去粘到导流网 / 真空袋
不要把脱模布和隔离膜搞混:脱模布是编织透气,隔离膜是薄膜,大多不透气