欢迎访问江苏亚威复合材料有限公司官方网站!
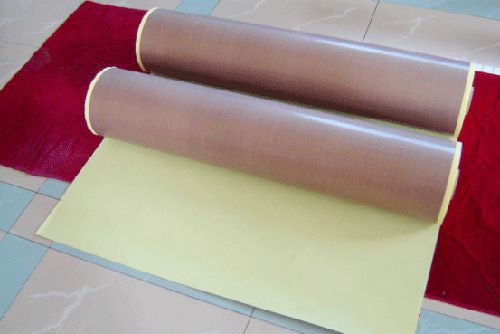
脱模布(离型布)多用于复合材料热压罐、模压、RTM、真空导流工艺,碳纤维、玻纤预浸料成型,作用是隔离树脂、方便制件脱模,防止树脂粘模具,同时控制表面流胶。两大核心指标:耐温、剥离力,再兼顾基布材质、涂硅量、孔隙率、厚度。
一、耐温:决定能不能扛住你的成型温度
耐温是第一门槛,耐温不够会布熔化、掉硅、碳化、残胶污染工件模具,直接报废产品。
硅涂层 PTFE(特氟龙)脱模布
长期使用:‑200~260℃,短时峰值可达 280‑300℃
适用:大部分环氧预浸料(120‑180℃热压罐)、中温固化树脂;不适合超过 260℃高温聚酰亚胺树脂。
注意:超过 260℃,PTFE 会老化发脆,硅涂层分解,出现硅迁移、残留在复材表面,影响后续喷漆粘接。
纯 PTFE 无硅脱模布
耐温同样‑200‑260℃,无有机硅析出
重点:需要后续喷涂外脱模剂,剥离力略大;用于不允许硅污染工件(要喷漆、胶接二次粘接)。
玻璃纤维基 PTFE 脱模布(玻纤特氟龙布)
耐温 260℃,玻纤基材抗拉更强,反复复用次数高,模压高压工况首选。
普通涤纶离型布(非特氟龙)
耐温只有120‑150℃,只能低温手糊,绝对不能用于预浸料热压罐,高温直接熔化。 选型口诀:
环氧预浸料 120‑180℃成型 → PTFE 硅涂覆脱模布;
工件后续要喷漆 / 粘接 → 优先无硅 PTFE 布;
成型温度>240℃,普通 PTFE 不行,要选聚酰亚胺 PI 脱模布(耐温 300℃+,价格很高)。
二、剥离力:选购容易踩坑的核心指标
剥离力单位:g/25mm,代表把固化后树脂和脱模布撕开需要多大力。
不是越小越好!剥离力过低会出现:流胶穿孔、树脂渗透进布缝隙、布嵌入制件表面撕不下来;剥离力太高,脱模布撕断,残布留在产品上。
剥离力等级参考(硅涂 PTFE 脱模布行业通用)
轻剥离:5‑15 g/25mm
特点:j易撕开。
适合:低粘度树脂、薄制件、真空导流;风险:预浸料高压热压罐慎用!高压下树脂极易浸透布面,发生 “埋布” 撕不掉。
标准中剥离:15‑30 g/25mm(绝大多数复材工厂主流选型)
平衡:好脱模,同时阻挡树脂渗透。适用:碳纤维预浸料热压罐、模压,120‑180℃环氧,大部分通用复材件。
重剥离:30‑60 g/25mm
难撕开,布不容易被树脂浸透。
适合:高压力模压、高流动性树脂;缺点:脱模费力,力量太大容易把制件边角撕崩。
关键误区:商家只说 “好脱模” 不标剥离力。同样叫脱模布,5g 和 40g 的使用场景完全不能互换。
三、其它关键配套指标
1. 涂覆量(硅含量,g/㎡)
低涂覆:3‑5g/㎡,轻剥离,容易树脂渗透;
标准涂覆:6‑10g/㎡,兼顾脱模和抗渗胶;
高涂覆>11g/㎡:剥离力上升,硅析出风险变大,后续喷漆容易掉漆。
要喷漆的工件,不能选高硅涂覆脱模布,优先无硅 PTFE。
2. 孔隙率(透气 / 不透气)
致密低孔隙脱模布(闭孔):阻止树脂渗透,表面光滑制件;预浸料热压罐s选。
高孔隙透气脱模布:允许多余树脂、气泡穿过,一般和吸胶毡配套,导流工艺用,不能单独当隔离层,树脂会穿透。
3. 厚度
0.08‑0.12mm:薄型,贴敷性好,复杂曲面;
0.15‑0.25mm:厚款玻纤 PTFE 布,耐反复热压,可多次重复使用,模压平面件。
薄布曲面好,但抗渗胶弱;厚布抗高压,但拐角褶皱不好贴。
4. 可复用次数
玻纤基 PTFE 脱模布:清理干净可以反复用 5‑15 次;
纯薄膜 PTFE 脱模布:大多一次性使用。
四、按工艺快速选型对照表
表格
成型工艺 推荐材质 耐温要求 推荐剥离力 备注
预浸料热压罐(环氧 120‑180℃) 硅涂 PTFE 脱模布 ≥200℃ 15‑30g/25mm 主流标准款;需喷漆改用无硅 PTFE
模压高压复材件 玻纤基材 PTFE 布 ≥220℃ 20‑40g/25mm 高压防渗胶,可重复使用
真空导流 / 手糊低温 PTFE 脱模布 ≥150℃ 8‑20g/25mm 搭配吸胶毡
工件后续喷漆、胶接(禁止硅污染) 无硅 PTFE 脱模布 ≥200℃ 20‑35g/25mm 必须配合外脱模剂,剥离会偏重
高温 PI 树脂成型>280℃ PI 聚酰亚胺脱模布 ≥320℃ 定制剥离力 成本高,特种复合材料
五、常见故障反向排查(买错指标的现象)
脱模布撕不下来,嵌在制件里:剥离力太小,孔隙太高,树脂压力大渗透进布。→换更高剥离力、致密型脱模布。
制件表面油膜,喷漆附着力差:硅涂层析出迁移。→降低硅涂覆量,改用无硅脱模布。
热压后布发黑变脆碎掉:实际耐温低于固化温度,PTFE 过热分解。→升级耐温等级。
脱模布一撕就断裂:基材太薄,或者温度老化,或者剥离力选型过大。