欢迎访问江苏亚威复合材料有限公司官方网站!
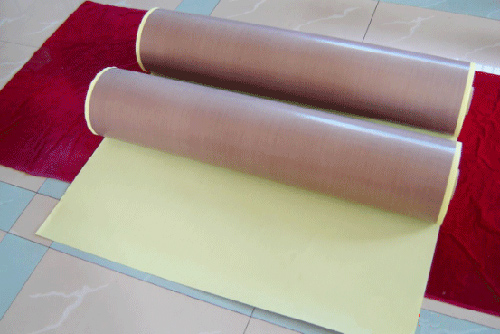
脱模布主要用于复合材料热压罐、模压工艺,起到隔离树脂、防粘、排气导流作用,效果好坏由材料本身、表面处理、工艺参数、操作安装共同决定。
1. 基材材质与厚度
材质类型
PTFE(聚四氟乙烯)脱模布:耐高温、惰性好,不粘树脂,适合高温固化;普通 PTFE 孔隙小,透气弱;膨体 e‑PTFE 透气更好。
玻璃纤维基 PTFE 涂层脱模布:玻璃布做基底,尺寸稳定性强、抗拉伸,适合大构件、高压热压;涂层厚薄直接决定脱模性能。
涂层太薄:局部露玻纤,树脂渗进去,撕布困难、带料;涂层过厚:高温下涂层易转移,残留在制件表面,影响后续粘接、喷漆。
厚度
薄款:排气好,但易破、抗穿刺差;厚款:强度高,但透气性下降,容易包埋气泡。
2. 孔隙率(透气透脂性)
这是核心指标。
孔隙太高:树脂大量渗过脱模布,粘到吸胶毡,树脂流失多,制件贫胶;
孔隙太低:气体排不出去,制件出现气泡、分层;
不同树脂体系(环氧、酚醛、双马)要匹配对应孔隙等级脱模布。
3. 表面处理与脱模剂
PTFE 本身自带脱模性,部分产品额外浸涂外脱模剂:
有脱模剂:脱模轻松,但脱模剂迁移,残留在复合材料表面,造成后续胶接、涂装失效;
无外脱模剂(纯 PTFE 涂层):脱模力略大,但制件表面干净,适合需要二次粘接的工件。
重点:严禁脱模布表面沾染油污、灰尘,会造成局部粘模、制件表面缺陷。
4. 温度耐受与热稳定性
固化温度超过脱模布最高使用温度:PTFE 涂层老化、脆化、熔融转移,粘在制件上,脱模布撕碎留在工件表面。
低温固化选用普通款;双马、聚酰亚胺等高温体系,必须选用高温等级 PTFE 脱模布。
5. 铺覆操作因素
张力:铺的时候拉得过紧,固化受热收缩,造成制件表面起皱;太松容易起褶皱,形成压痕。
铺放顺序:脱模布要紧贴预浸料表面,不能夹入气泡;边角要铺平,避免褶皱。
裁剪边缘:玻纤基脱模布裁边散丝,细丝掉在制件上,形成表面缺陷。
6. 工艺条件(压力、升温速率)
压力:压力过高,树脂被大量压入脱模布孔隙,树脂流失严重;压力过低,气体无法透过,产生气泡。
升温速率:升温太快,树脂流动剧烈,来不及排气,容易渗胶;升温慢利于排气,但树脂更容易浸润脱模布孔隙。
7. 模具表面状态
模具粗糙、有划痕、积胶,会让脱模布局部受压不均,出现破损、粘模;模具表面脱模剂也要和脱模布体系兼容。
8. 储存与有效期
PTFE 涂层脱模布长期光照、高温存放,涂层老化;包装破损沾灰受潮,直接降低脱模效果。
简单总结选型逻辑
需要后续粘接喷涂 → 选无外脱模剂 PTFE 脱模布,优先控制表面无析出;
热压罐排气除气泡 → 匹配合适孔隙率,不要一味追求高透气;
高温固化 → 核对材料耐温等级;
大构件模压 → 玻纤基底增强尺寸稳定性,控制铺覆张力。