欢迎访问江苏亚威复合材料有限公司官方网站!
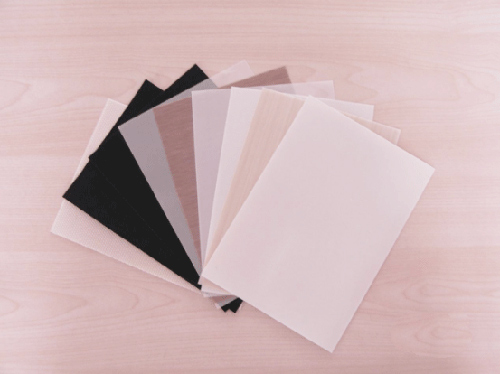
脱模布失效主要来自超温、机械划伤、反复折痕、急冷急热、树脂残留腐蚀、存储不当六大因素,下面分使用、操作、清洁、存储、选型五个方面:
一、温度管控(关键)
PTFE 长期连续使用温度≤260℃,不要长时间超温;短时峰值尽量不超过 300℃。超温会涂层发黄、脆化、失去不粘性能。
严禁高温状态直接骤冷(热模具直接淋水、风冷猛吹),涂层与玻纤基材热胀冷缩不一致,极易出现涂层龟裂、起皮分层。固化结束后随炉自然降温,降到 80‑100℃以下再取出。
避免温度剧烈循环,减少冷热冲击。
二、操作使用,减少机械损伤
禁止尖锐物体(刀片、铲刀、金属边角)刮擦布面,轻微划伤会快速扩展为涂层剥落。清理树脂残留优先软质工具,不用金属铲。
铺放、拆卸不要死折、硬折;折痕位置会产生应力,反复热压后折痕处优先开裂报废,尽量采用大弧度弯曲,避免直角硬折。
铺布时张力适中,不要过度拉伸;真空热压时不要让布被尖锐模具棱角、R 角切压。R 角位置布料适当放余量,不要绷紧拉扯。
脱模剥离:固化冷却后平稳剥离,不要暴力撕扯。布面粘住树脂时,不要硬撬,先局部加温软化再剥离,防止涂层被树脂撕落。
定位尽量用少量密封胶带,避免强力定位胶大面积粘在脱模布表面,撕下胶会带走 PTFE 涂层。
三、每次使用后的清洁维护
每次用完,待冷却后,把树脂碎屑、胶渣清理干净。可用无水乙醇擦拭,软毛刷轻扫;禁止钢丝刷、硬质打磨刷,会磨掉表层 PTFE 涂层。
固化树脂硬块,优先加热软化后剥离,不要硬刮。
布面残留硅类脱模剂、油污要清理干净,油污高温碳化后会造成永久污染,降低脱模效果,加速老化。
不要用强酸强碱长时间浸泡,高温下强化学介质会损伤 PTFE 涂层。 出现涂层起毛、局部露玻纤、多处龟裂、大面积发黄发脆、粘模脱不开,代表已经达到寿命,不要再继续使用,会污染制品。
四、存放管理
存放环境:干燥通风、阴凉避光,远离热源(距离热源≥2 米),避免阳光紫外线直射,紫外线会加速涂层老化。
卷装保存优先,不要重压折叠堆放;平放时尽量减少长期死折。
远离尖锐件、化学品,避免受潮;未拆封遵循产品保质期,拆封后尽快使用。
五、选型提升耐用度
高温高压工况,选克重更高、涂层浸渍充分的脱模布,薄款布循环次数明显更低。
有频繁 R 角、弯折工况,优先选高韧性玻纤基布。
区分一次性剥离布(peel‑ply,尼龙类,一般不可重复)和可重复 PTFE 脱模布,不要把一次性剥离布反复使用。
简易参考寿命
严苛工况(高温高压):几十‑200 次
常规工艺,维护到位:200‑500 次
低温低压间歇使用:可达 500 次以上